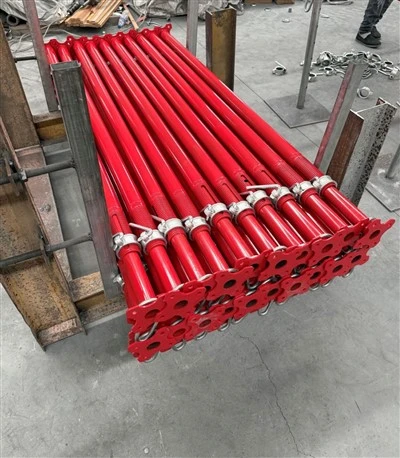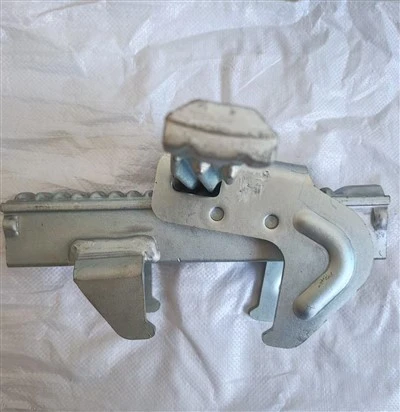
Produksjonen av stålforskaling er prosessen med å transformere designkonsepter til gjenbrukbare og solide komponenter. Prosessen er sammenkoblet, krever pålitelige materialegenskaper og legger vekt på enheten i formingspresisjon og strukturell styrke. Hele prosessen dekker grovt sett råvareinspeksjon, blanking, forming og pressing, sveising og montering, overflatebehandling og ferdigproduktinspeksjon. Hvert trinn legger grunnlaget for kvaliteten på sluttproduktet.
Produksjonen starter med streng kontroll av råvarer. De valgte stålplatene må oppfylle kravene til utforming av styrke og tykkelse, og overflaten må inspiseres for defekter som sprekker, rust eller delaminering. Bare kvalifiserte plater kan gå videre til neste prosess. Basert på forskalingsmodellen og spesifikasjonene vil teknikere rasjonelt kutte platene i henhold til layouttegningen for å redusere avfall. CNC-skjære- eller plasmaskjæreutstyr brukes til å kutte platene til forhåndsinnstilte dimensjoner, noe som krever rene kutt og presise dimensjoner for å gi et godt utgangspunkt for etterfølgende forming.
Etter blanking begynner formingsstadiet. En presse og støpeformer brukes til å presse og forme stålplatene, og danner de nødvendige konkave og konvekse konturer og kantbøyning. Dette trinnet bestemmer forskalingens geometri og-lastbærende rammeverk. For paneler med avstivningsribber eller spesielle buede overflater, kreves det flere posisjoneringsstemplinger for å sikre konsistent krumning og vinkler. Trykk og temperatur må kontrolleres under formingsprosessen for å unngå overdreven deformasjon som påvirker materialegenskaper eller forårsaker tilbakefjæringsavvik.
Deretter kommer sveising og montering. De dannede panelene plasseres med stålrammen og avstivningsribber i henhold til designnoder og kobles sammen ved hjelp av CO2-gassskjermet sveising eller elektrisk lysbuesveising. Sveising må sikre fulle sveiser, fri for slagginneslutninger og porøsitet, og nødvendig avspenningsbehandling utføres etter-sveising for å forhindre at lokal deformasjon påvirker den generelle flatheten. Sveisekvaliteten til kritiske lastbærende-deler er spesielt viktig og sikres ofte gjennom ikke-destruktiv testing og stikkprøver.
Etter sveising starter overflatebehandlingen. Mekanisk rustfjerning eller sandblåsing utføres for å fjerne oksidbelegg og sveiseslagg, etterfulgt av påføring av en anti-rustprimer. Noen produkter er også belagt med en slitasjebestandig- eller korrosjonsbestandig- toppstrøk for å forlenge levetiden i fuktige eller korrosive miljøer. Overflatebelegget skal være jevnt og ha sterk vedheft for å hindre avskalling og forurensning av betongoverflaten under bygging.
Det siste trinnet er ferdig produktinspeksjon og nummerering. Inspeksjonen inkluderer kontroll av dimensjoner, planhet, sveisekvalitet og beleggets integritet. Kvalifiserte produkter er nummerert i henhold til spesifikasjoner og prosjektkrav og lagres på lageret for rask transport og-montering på stedet. Noen produsenter utfører også simulerte belastningstester for å verifisere stabiliteten til forskalingen under betongsidetrykk.
Denne standardiserte prosessen sikrer kontrollerbar kvalitet på stålforskaling fra materialer til ferdig produkt, noe som gjør det mulig å opprettholde høy presisjon og holdbarhet under konstruksjon og gi solid støtte for dannelsen av betongkonstruksjoner.